Johnston Kehrmaschinen - Hängeförderband
Johnston Sweepers wählt Amber Conveyors
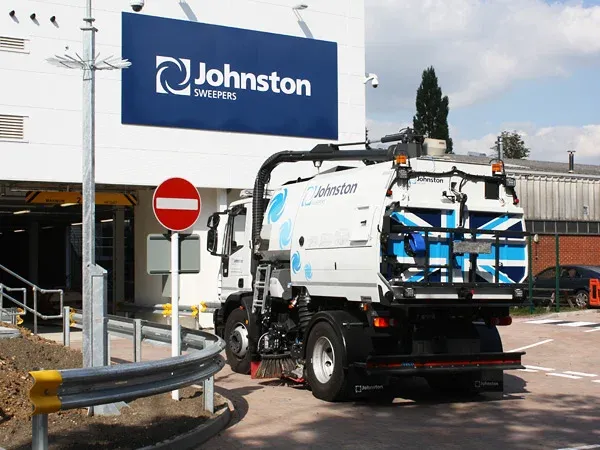
Johnston Sweepers produziert seit über 75 Jahren Kehrmaschinen in Dorking, Surrey, und hat sich als einer der weltweit führenden Hersteller britischer Straßenreinigungsfahrzeuge etabliert. Zum Zeitpunkt des Projekts exportierte das Unternehmen über 70 % seiner Kehrmaschinenproduktion in mehr als 80 Länder weltweit, darunter etablierte Märkte in Großbritannien, Nordamerika, Australien und dem Nahen Osten.
Im Rahmen eines geplanten Restrukturierungsprogramms investierte Johnston Sweepers 11 Millionen Pfund in einen neuen Fabrikflügel am Standort Dorking und konsolidierte damit drei britische Produktionsstätten. Die Anlage wurde als eine der modernsten Kehrmaschinenfabriken Europas konzipiert und mit neuer Technologie und optimierten Montagelinien ausgestattet, um Effizienz und Qualität zu steigern.
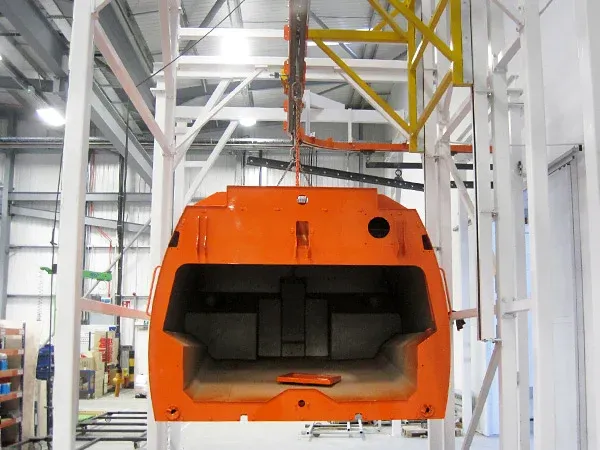
Die Anlage umfasste eine neue Lackieranlage mit Strahlkabinen, Lackierkabinen und moderner Lackierausrüstung, die alle über ein Hängefördersystem versorgt werden.
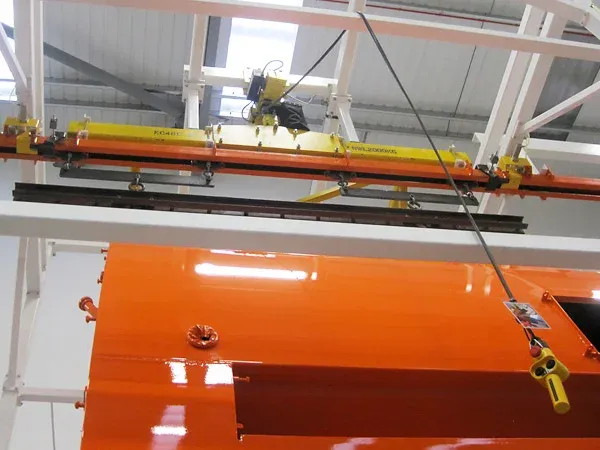
Eine zentrale Anforderung war die Fähigkeit, Kehrmaschinenaufbauten mit einem Gewicht von bis zu 2.000 kg zu be- und entladen und diese mithilfe einer Reihe von Förderband-Weichen manuell innerhalb der Aufbereitungsanlage zu bewegen.
Amber Industries schlug ein ATFT500-Fördersystem vor, bei dem jede Hauptlaststange mit vier Laufwagen zur Aufnahme des Kehrmaschinenkörpers verbunden ist. Die Laststange wurde speziell mit verstellbaren Hakenpositionen entwickelt, sodass die Bediener verschiedene Kehrmaschinenmodelle einsetzen können.
Um zu demonstrieren, wie leicht die schweren Lasten bewegt werden können, errichtete Amber Industries auf ihrem Werksgelände eine Teststrecke. Das Projektteam von Johnston Sweepers wurde eingeladen, den Kraftaufwand zum Schieben und Ziehen von Lasten bis zu 2.000 kg zu ermitteln. Die Versuche gaben Johnston Sweepers die nötige Sicherheit, mit der Installation fortzufahren.
Der vorgeschlagene Arbeitsablauf war einfach. Jeder Kehrkörper wurde mithilfe einer Ladevorrichtung auf das Förderband geladen, wodurch dieses abgesenkt wurde, sodass der Bediener das Produkt anbringen konnte. Der so aufgehängte Körper wurde anschließend in eine von zwei Strahlkabinen zur manuellen Oberflächenvorbereitung geschoben.
Nach dem Kugelstrahlen bewegen die Bediener den Kehrmaschinenkörper über Umlenkpunkte des Förderbandes in eine von vier Lackierkabinen.
Nach Abschluss des Lackier- und Trocknungsprozesses wurde der fertige Kehrmaschinenaufbau mithilfe einer nach der letzten Kabine positionierten Absenkvorrichtung entladen. Die leere Fahrgestelleinheit wurde anschließend zurückgebracht und stand für das nächste Produkt bereit.
„Ich war sehr zufrieden mit dem von Amber Industries installierten Fördersystem und mit der professionellen Art und Weise, wie sie das gesamte Projekt durchgeführt haben“, sagte Amin Ferdowsian, Leiter der Fertigungstechnologie bei Johnston Sweepers.